Transformatorproductieproces
De algemene werkstappen van transformatoren zijn als volgt:
1. Kernbewerking: het kernmateriaal is doorgaans koudgewalste, korrelgeoriënteerde elektrische staalband. De juiste kwaliteit siliciumstaalplaat wordt geselecteerd op basis van de prestaties en toepassing van de transformator, zoals gewone siliciumstaalplaat, siliciumstaalplaat met hoge permeabiliteit, lasergesneden siliciumstaalplaat, enz. Na de selectie van het ijzeren kernmateriaal moet de ijzerkern worden gesneden en gestapeld. De gewalste elektrische staalband wordt door professionele snijlijnen zowel in de lengterichting als in de breedterichting gesneden en automatisch gestapeld tot ijzeren kernkolommen en ijzeren jukken. Er kan gebruik worden gemaakt van getrapte of stapsgewijze stapeling, waarbij stapsgewijze stapeling de bekrachtigingsstroom en het nullastverlies kan verminderen. Het ponsen van positioneringsgaten in de ijzerkernplaat kan de stapelefficiëntie en -kwaliteit verbeteren, maar er moet rekening worden gehouden met de invloed van het ponsen op de prestaties van de siliciumstaalplaat.
2. Montage van de ijzerkern: Nadat de ijzerkern is bewerkt, worden de gestapelde ijzerkernkolommen en ijzeren jukken gemonteerd. Bij transformatoren met een grote capaciteit moeten oliekanalen in de ijzerkern worden aangebracht om temperatuurstijging te beperken. Tijdens de montage is het belangrijk ervoor te zorgen dat de verticale stand van de ijzerkern en de vlakheid van de lamellen aan de eisen voldoen.
3. Het wikkelen is een belangrijke stap. De juiste draden moeten worden geselecteerd op basis van de spanning, capaciteit en het doel van de transformator, zoals rechthoekige zuurstofvrije koperdraden, ronde draden, getransponeerde draden, enzovoort. De draden moeten een isolatielaag aan de buitenkant hebben. Vervolgens moet de wikkelmethode worden gekozen. Gangbare wikkelmethoden zijn onder andere gelaagd, continu, in elkaar verstrengeld en spiraalvormig. Kies de juiste wikkelmethode op basis van de ontwerpvereisten en de prestatiekarakteristieken van de transformator. Bij het wikkelen wordt gebruikgemaakt van semi-automatische of volledig automatische wikkelmachines om ervoor te zorgen dat het aantal windingen, de diameter, de positie van de wikkelpunten, de richting, enzovoort van de wikkeling voldoen aan de ontwerpvereisten. Tijdens het wikkelproces moet aandacht worden besteed aan de vlakheid van de draadbundel, de breedte van de tape, de lengte van de huls, enzovoort. Nadat het wikkelen is voltooid, moet de wikkeling worden gevormd om te voldoen aan de afmetings- en vormvereisten van het ontwerp, zoals het garanderen van vlakheid tussen de lagen bij gelaagde wikkelingen en nauwkeurige transpositie bij continue wikkelingen.
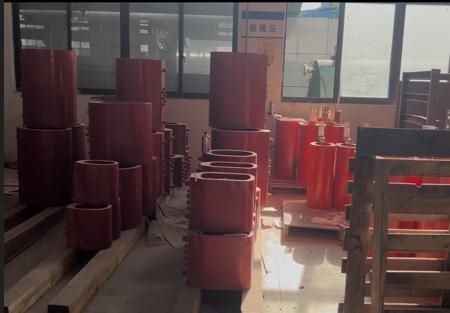
4. Kies isolatiematerialen. Veelgebruikte isolatiematerialen zijn onder andere isolatiepapier, isolatiekarton, elektrische folie en epoxyhars. Kies het juiste isolatiemateriaal op basis van het isolatieniveau en de gebruiksomgeving van de transformator. Na de selectie verwerkt de isolatiewerkplaats de isolatiematerialen tot verschillende vormen en maten isolatieonderdelen, zoals isolatiecilinders, wikkelingspads, tussenschotten en kartonnen cilinders. Deze isolatieonderdelen worden gebruikt om de wikkelingen te isoleren van de ijzeren kern en van elkaar, waardoor de isolatieprestaties van de transformator worden gewaarborgd. Vervolgens wordt de wikkeling op de aansluitingen aangesloten, de gewikkelde wikkeling op de ijzeren kernkolom gemonteerd en de ijzeren juklamatrices geplaatst om een nauwsluitende en nauwkeurige positionering tussen de wikkeling en de ijzeren kern te garanderen. Sluit de aansluitingen van de wikkeling aan. Koperen rails of koperen buizen worden gebruikt in plaats van kabels voor de hoogstroom- en laagspanningsaansluitingen. De hoogspanningsaftakkingen worden via kabels naar de aftakschakelaar geleid en de middelste uitgaande lijn van de hoogspanningskop wordt via geïsoleerde buizen naar de hoogspanningsdoorvoer geleid. De aansluitingen en rails moeten stevig verbonden zijn en goede elektrische eigenschappen hebben.
5. Na de montage van de behuizing en de aansluitingen worden de gehele ijzeren kern en wikkeling gedroogd met behulp van gasfasedroging om vocht uit het isolatiemateriaal te verwijderen en de isolatieprestaties en stabiliteit van de transformator te verbeteren.
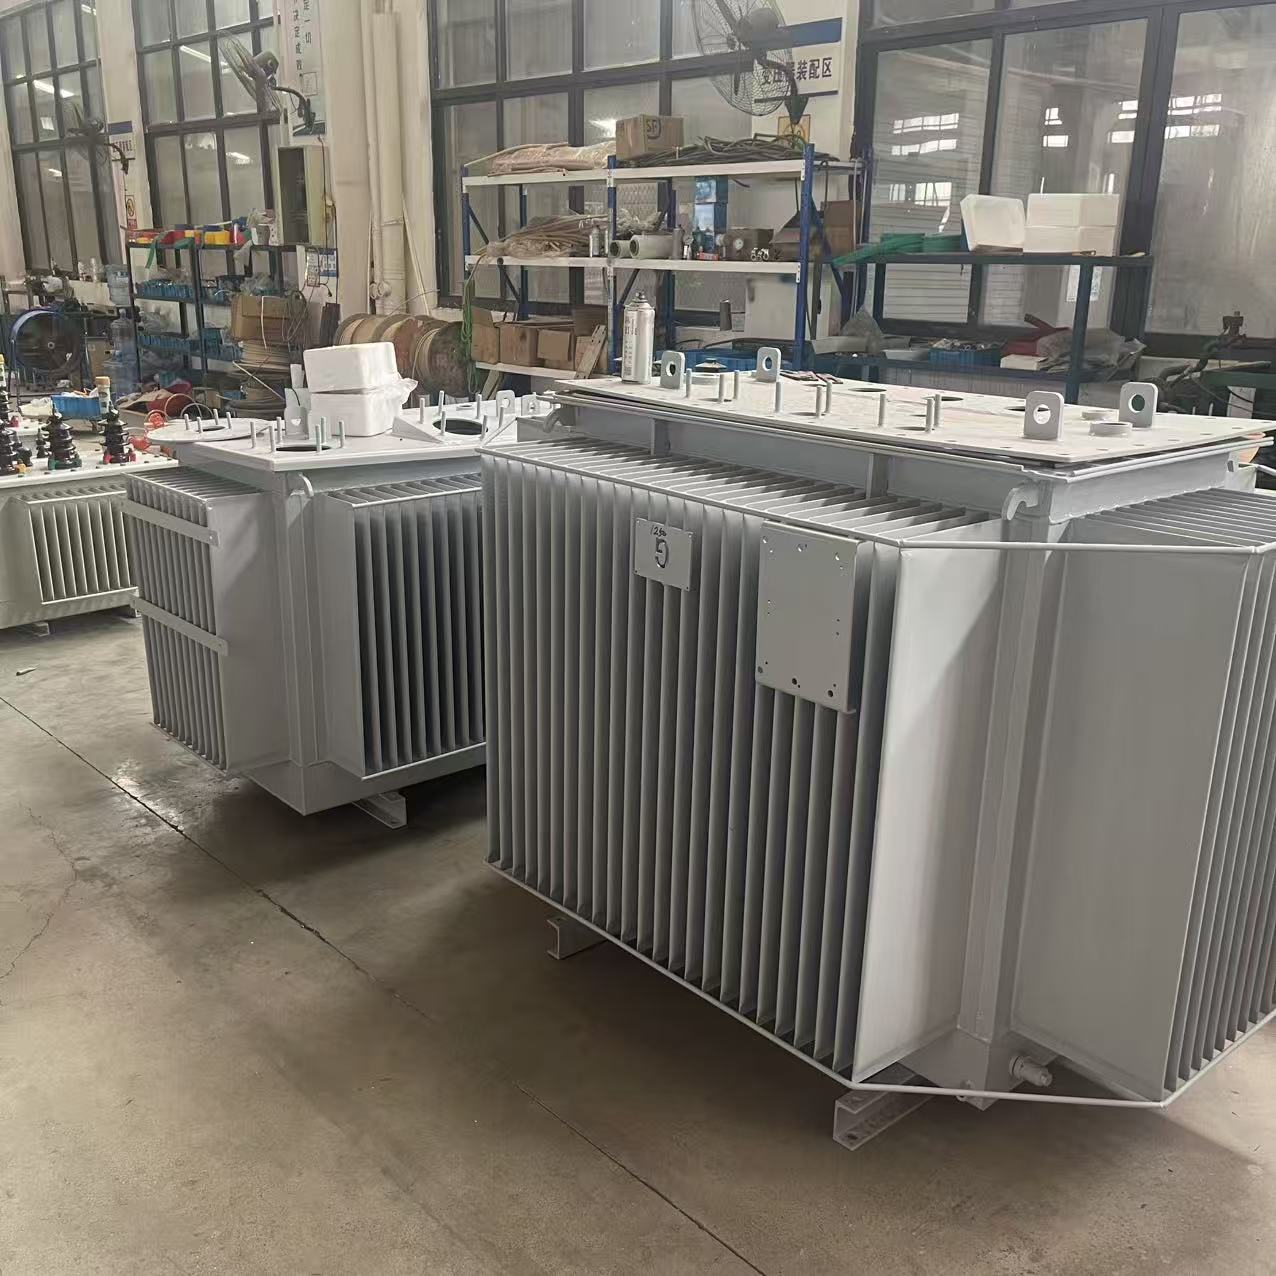
6. Bij de productie van brandstoftanks wordt over het algemeen Q235-staal gebruikt. Voor de uitlaatmanchet van het tankdeksel wordt vaak niet-magnetisch staal toegepast om wervelstromen te verminderen. De tanks worden op maat gesneden volgens de ontwerptekeningen en vervolgens bewerkt met technieken zoals snijden, buigen en boren om de verschillende onderdelen te produceren. De bewerkte onderdelen worden gelast en geassembleerd om de afdichting en sterkte van de tank te garanderen. Na het lassen worden de lasnaden gecontroleerd. Tot slot wordt de tank in zijn geheel geverfd. Voordat de primer wordt aangebracht, wordt een straalbehandeling of zandstraalbehandeling uitgevoerd om de hechting van de verf te verbeteren.
7. Na het voltooien van de bovenstaande stappen 7, gaat u verder met de uiteindelijke montage van de verschillende componenten van de transformator, zoals de behuizing, olietank, doorvoering, oliekussen, oliepomp, ventilator, eindregelkast, enz., om ervoor te zorgen dat ze correct zijn geïnstalleerd en betrouwbaar zijn aangesloten.
8. De laatste en belangrijkste stap is de acceptatiefase van het hele proces, oftewel de testfase: de transformator moet een reeks strenge tests ondergaan, waaronder routinetests, typekeuringen en speciale tests zoals isolatieweerstandstests, diëlektrische verliestests, spanningsbestendigheidstests, partiële ontladingstests, nullasttests, kortsluitingstests, enz., om te controleren of de prestaties en kwaliteit van de transformator voldoen aan de standaardvereisten.
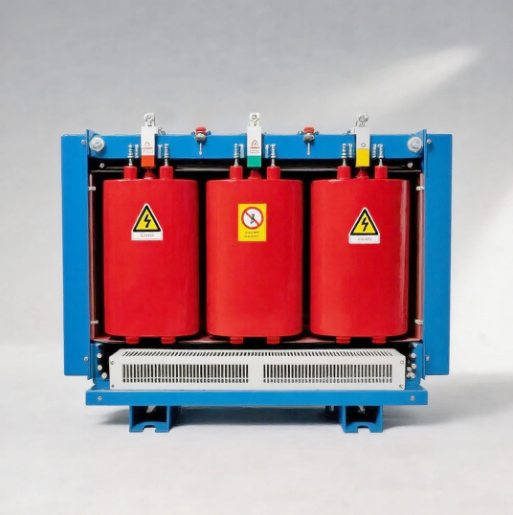
Bovenstaande stappen zijn allemaal betrokken bij de voltooiing van een transformator, maar het productieproces kan enigszins variëren afhankelijk van de transformator. Bijvoorbeeld bij het isoleren. Droge transformatorHet is noodzakelijk om epoxyhars te mengen met een uithardingsmiddel en dit op de spoel of ijzeren kern te gieten om een sterke isolatielaag te vormen.